


Hoja de aluminio 1050
Oct 15 26
Para la fabricación de gran volumen, consistencia del espesor suele ser la principal preocupación con la lámina de aluminio 1050. Un producto de 1,00 mm nominal que varía excesivamente en su ancho puede provocar cambios en la configuración de la prensa, piezas formadas de manera desigual, transferencia de calor inconsistente y desechos evitables.
1050 es un grado de aluminio forjado comercialmente puro de la serie 1000. Según EN 573-3, EN AW-1050A requiere un contenido mínimo de aluminio del 99,5%. Se valora por su resistencia a la corrosión, conformabilidad, conductividad térmica, conductividad eléctrica y apariencia de la superficie después del acabado. Normalmente no se selecciona cuando se requiere una alta resistencia estructural.
Selección de materiales: qué funciona bien el 1050 y dónde no
La aleación tiene un bajo contenido de aleación, lo que hace que sea más fácil de doblar, embutir, girar, estampar, anodizar y soldar que muchos grados de aluminio de resistencia media y alta. La densidad típica es de aproximadamente 2,71 g/cm³. La conductividad eléctrica suele rondar el 61% IACS en condiciones adecuadas, aunque una especificación del proyecto debe definir el valor requerido y el método de prueba en lugar de depender de una cifra de catálogo.
| Requisito | Rendimiento del aluminio 1050 | Acción de especificación práctica |
|---|---|---|
| Embutición profunda o hilado | Excelente en temperamento O | Solicite detalles sobre el temperamento O, la dirección de la fibra y el material de prueba de conformado. |
| Plegado y plegado en general | Bueno en H14 | Indique el radio de curvatura interior mínimo y la dirección de curvatura |
| Anodizado decorativo | Generalmente adecuado | Definir clase de superficie, defectos permitidos y requisitos de película protectora. |
| Paneles de transferencia de calor | Buena conductividad térmica | Controle el espesor, la planitud y la limpieza de la superficie de contacto. |
| Componentes electricos | Buena conductividad | Especificar valores de conductividad, temperamento y certificado de prueba. |
| Piezas estructurales portantes | Fuerza limitada | Evaluar alternativas de las series 3000, 5000 o 6000 |
La selección del temperamento debe seguir la ruta de formación, no la conveniencia del inventario. O temper proporciona la mayor ductilidad para piezas de lámparas trefiladas, piezas en bruto de utensilios de cocina y reflectores perfilados. H14 es semiduro y a menudo se adapta a paneles plegados, letreros y fabricación en general. H18 es más duro y puede adaptarse a aplicaciones que requieren una mayor resistencia a las abolladuras, pero tiene menos latitud de formado.
Para proyectos que necesitan opciones de templado certificadas, defina la condición solicitada usando Hoja de aluminio 1050 O H14 H18 en lugar de aceptar una descripción "blanda" o "dura" no especificada.
Controles de espesor, planitud y superficie
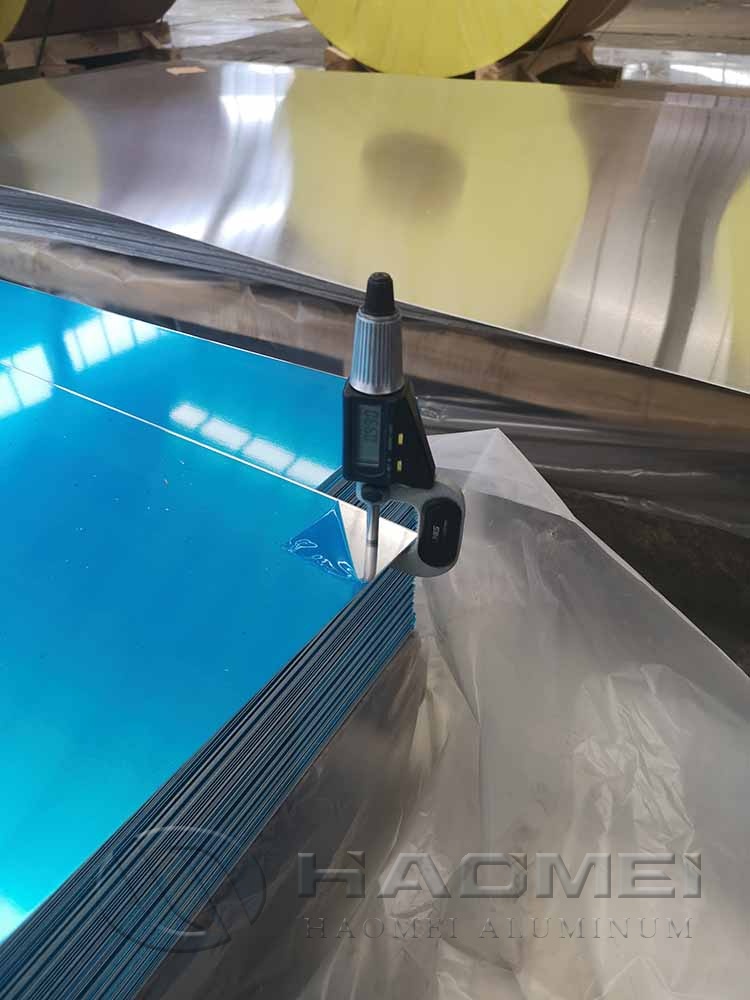
El espesor debe controlarse utilizando un estándar, un lugar de medición y una regla de aceptación acordados. Un certificado de fábrica por sí solo puede mostrar resultados promedio que no reflejan la variación de borde a centro en una bobina ancha. Para trabajos delicados de estampado o laminado, incluya un requisito de mapa de espesor en la especificación de compra.
| Punto de control | Qué indicar en el pedido | Por qué previene problemas |
|---|---|---|
| Espesor nominal | Ejemplo: 0,80 mm | Establece el objetivo del diseño. |
| Tolerancia de espesor | EN 485-4 u otra norma denominada | Evita diferentes supuestos de tolerancia del molino |
| Tolerancia de ancho | Ancho nominal y desviación permitida | Protege el rendimiento del espacio en blanco y la alineación de las herramientas. |
| planitud | Nivel de onda o hebilla estándar y permitido | Reduce los problemas de alimentación y laminación. |
| comba | Valor máximo permitido por longitud | Ayuda a que las tiras cortadas corran con precisión |
| Superficie | Acabado laminado, cepillado, estuco, anodizado o revestido. | Previene disputas sobre la apariencia. |
| película protectora | Tipo de película, nivel de adhesión y período de eliminación. | Reduce los arañazos por manipulación sin riesgo de residuos. |
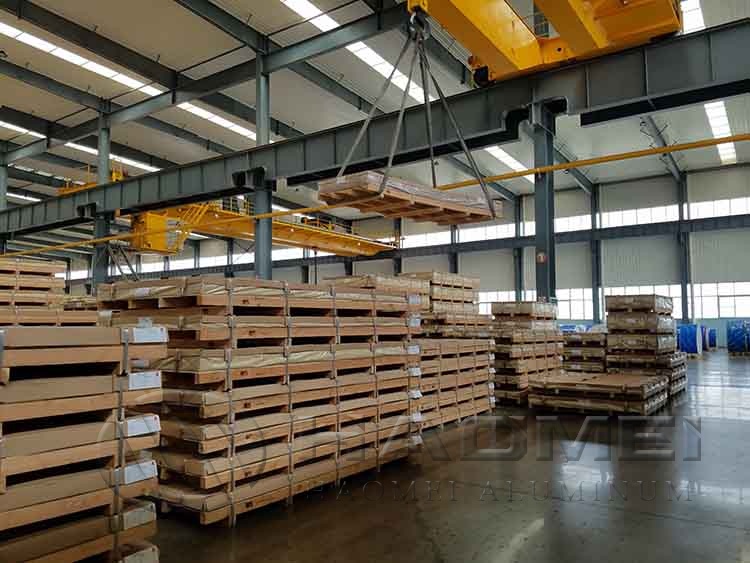
Para material cortado, defina también la dirección de las rebabas, la condición del borde, el diámetro interior, el diámetro exterior, el peso máximo de la bobina y las soldaduras permitidas. Si el material será cortado, perforado o laminado con láser, solicite muestras de la misma ruta de producción. El aceite de superficie, el conjunto de bobinas y las rebabas de los bordes pueden afectar materialmente el rendimiento posterior.
Un plan práctico de inspección entrante incluye estos pasos:
Verifique la aleación, el temperamento, las dimensiones, el peso neto y el número de lote con la lista de empaque.
Haga coincidir el certificado de inspección con el lote entregado y confirme la norma vigente.
Mida el espesor en posiciones acordadas a lo ancho utilizando equipo calibrado.
Verifique la planitud, el estado de los bordes, el telescopado de la bobina y los daños durante el tránsito antes del procesamiento.
Conserve una muestra y fotografías para la primera entrega de cada lote de producción.
Estándares, exposición a costos y planificación de suministros
Utilice un estándar que coincida con el mercado de destino y la forma del producto. EN 573-3 cubre designaciones de composición química, mientras que las normas de la serie EN 485 abordan las propiedades mecánicas y las tolerancias para productos planos de aluminio y aleaciones de aluminio. ASTM B209 se usa ampliamente para especificaciones de placas y láminas de aluminio y aleaciones de aluminio en América del Norte. JIS H4000 puede ser relevante cuando se aplican los requisitos industriales japoneses.
No trate la designación de la aleación por sí sola como un cumplimiento total. Se puede hacer referencia a "1050" y "1050A" de forma diferente en los documentos comerciales. La orden de compra debe identificar el estándar exacto, el temperamento, el rango de espesor, el requisito de superficie y el formato del certificado. Para usos finales regulados, solicite declaraciones de materiales relevantes para el producto terminado. El cumplimiento de RoHS, por ejemplo, se aplica a los equipos eléctricos y electrónicos según la Directiva 2011/65/UE; una declaración del material de aluminio respalda la evaluación pero no certifica por sí sola el conjunto completo.
Los precios del 1050 suelen estar impulsados por tres componentes comerciales:
| Componente de costo | Exposición típica | Método de planificación |
|---|---|---|
| aluminio primario | Movimiento del precio del aluminio en la LME | Acordar la referencia LME, el período de cotización y la moneda |
| Cargo de conversión | Laminado, recocido, corte, envasado y rendimiento. | Obtenga una línea de conversión separada cuando sea posible |
| Prima regional y flete | Ubicación del almacén, ruta de importación, aranceles y transporte. | Compare el costo de entrega, no solo el precio franco fábrica |
El mercado del aluminio es cíclico. Los costos de energía, la disponibilidad de alúmina, las restricciones en las fundiciones, la demanda de construcción, la producción automotriz y los inventarios de almacenes pueden influir en los niveles de las primas regionales y del metal. Un acuerdo de precio fijo reduce la incertidumbre presupuestaria, pero puede conllevar una prima de riesgo. La fórmula de fijación de precios indexada a un precio de liquidación publicado en la LME puede mejorar la transparencia cuando el consumo es regular.
El riesgo de suministro se reduce al aprobar al menos dos fuentes calificadas, manteniendo idénticas las especificaciones de aleación y temple. Para alternativas estándar de pureza comercial, Serie 1000 El material puede proporcionar una comparación de abastecimiento útil, pero la sustitución debe aprobarse solo después de verificar la conductividad, la formabilidad, las necesidades de la superficie y los requisitos de certificación.
Para publicaciones repetidas, establezca un pronóstico móvil, un stock de seguridad acordado y una regla clara para la fijación del precio de los metales. Esto le da tiempo al laminador o al centro de servicio para reservar capacidad de laminación, obtener materia prima adecuada y programar el recocido sin comprometer los controles de espesor o superficie.