


Feuille d'aluminium 1050
Oct 15 26
Pour la fabrication en grand volume, consistance de l'épaisseur est souvent la principale préoccupation de la tôle d'aluminium 1050. Un produit de 1,00 mm nominal qui varie excessivement sur sa largeur peut entraîner des changements de configuration de la presse, des pièces formées inégales, un transfert de chaleur incohérent et des rebuts évitables.
1050 est une qualité d'aluminium forgé commercialement pure de la série 1000. Conformément à la norme EN 573-3, la norme EN AW-1050A exige une teneur minimale en aluminium de 99,5 %. Il est apprécié pour sa résistance à la corrosion, sa formabilité, sa conductivité thermique, sa conductivité électrique et son aspect de surface après finition. Il n’est normalement pas choisi lorsqu’une résistance structurelle élevée est requise.
Sélection des matériaux : ce que le 1050 fait bien et où il ne le fait pas
L'alliage a une faible teneur en alliage, ce qui le rend plus facile à plier, à emboutir, à tourner, à gaufrer, à anodiser et à souder que de nombreuses qualités d'aluminium à résistance moyenne et élevée. La densité typique est d'environ 2,71 g/cm³. La conductivité électrique est généralement d'environ 61 % IACS dans des conditions appropriées, bien qu'une spécification de projet doive définir la valeur requise et la méthode de test plutôt que de s'appuyer sur une figure de catalogue.
| Exigence | Performances en aluminium 1050 | Action de spécification pratique |
|---|---|---|
| Emboutissage ou filage | Excellent en tempérament O | Demander la trempe O, les détails sur la direction du grain et le matériau d'essai de formage |
| Pliage et pliage général | Bon en H14 | Indiquer le rayon de courbure intérieur minimum et la direction de courbure |
| Anodisation décorative | Généralement adapté | Définir la classe de surface, les défauts admissibles et les exigences en matière de film protecteur |
| Panneaux de transfert de chaleur | Bonne conductivité thermique | Contrôler l'épaisseur, la planéité et la propreté des surfaces de contact |
| Composants électriques | Bonne conductivité | Spécifier les valeurs de conductivité, de température et de certificat de test |
| Pièces structurelles porteuses | Force limitée | Évaluer les alternatives des séries 3 000, 5 000 ou 6 000 |
La sélection de l'état doit suivre l'itinéraire de formage et non la commodité de l'inventaire. La trempe O offre la ductilité la plus élevée pour les pièces de lampes étirées, les ébauches d'ustensiles de cuisine et les réflecteurs façonnés. Le H14 est mi-dur et convient souvent aux panneaux pliés, aux panneaux et à la fabrication générale. Le H18 est plus dur et peut convenir à des applications nécessitant une meilleure résistance aux bosses, mais il a moins de latitude de formation.
Pour les projets nécessitant des options de trempe certifiées, définissez la condition demandée à l'aide de Feuille d'aluminium 1050 O H14 H18 plutôt que d'accepter une description « douce » ou « dure » non spécifiée.
Contrôles d'épaisseur, de planéité et de surface
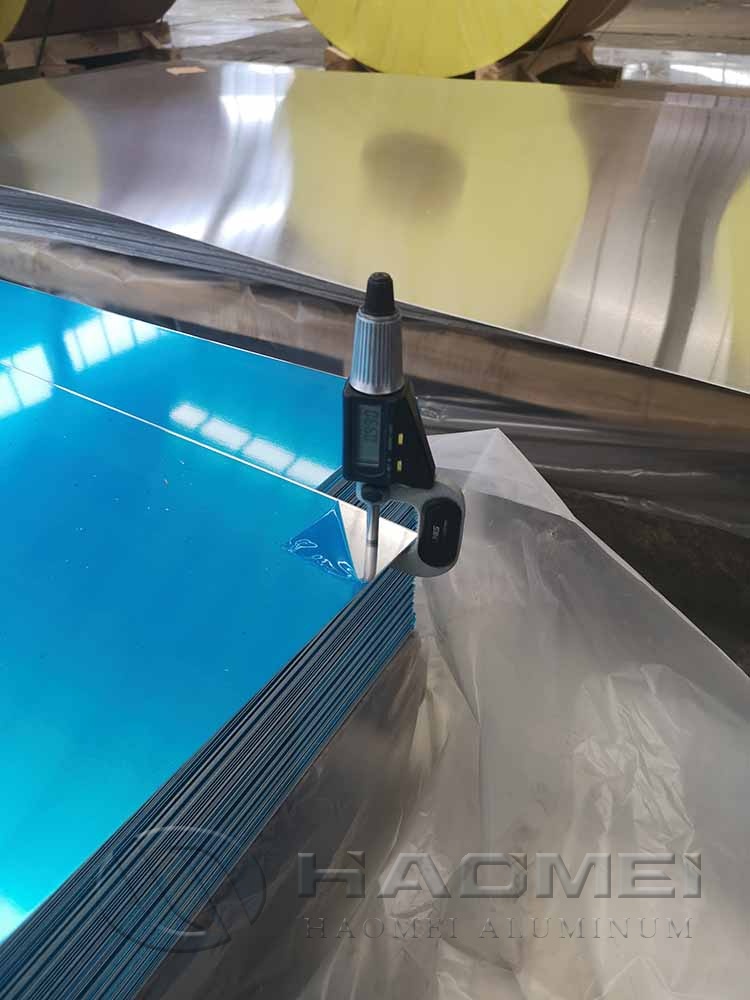
L'épaisseur doit être contrôlée à l'aide d'une norme convenue, d'un emplacement de mesure et d'une règle d'acceptation. Un certificat d'usine à lui seul peut montrer des résultats moyens qui ne reflètent pas la variation bord à centre sur une bobine large. Pour les travaux sensibles d’estampage ou de laminage, incluez une exigence de carte d’épaisseur dans les spécifications d’achat.
| Point de contrôle | Que préciser sur la commande | Pourquoi cela évite les problèmes |
|---|---|---|
| Épaisseur nominale | Exemple : 0,80 mm | Établit l'objectif de conception |
| Tolérance d'épaisseur | EN 485-4 ou une autre norme nommée | Évite les différentes hypothèses de tolérance d'usine |
| Tolérance de largeur | Largeur nominale et écart autorisé | Protège le rendement du découpage et l’alignement des outils |
| Planéité | Niveau de vague ou de boucle standard et autorisé | Réduit les problèmes d’alimentation et de laminage |
| Cambre | Valeur maximale admissible par longueur | Aide les bandes fendues à fonctionner avec précision |
| Surface | Finition usinée, brossée, stuc, qualité anodisée ou enduite | Empêche les litiges sur l'apparence |
| Film protecteur | Type de film, niveau d'adhérence et période de retrait | Réduit les rayures de manipulation sans risque de résidus |
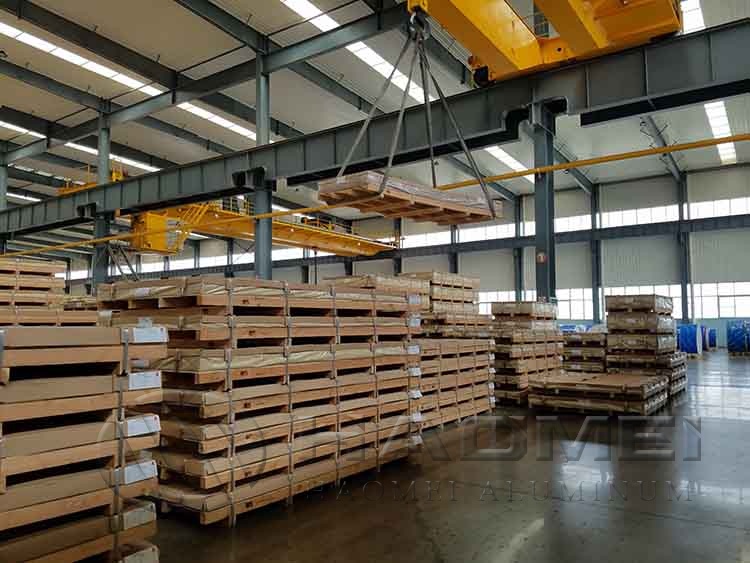
Pour le matériau refendu, définissez également la direction des bavures, l'état des bords, le diamètre intérieur, le diamètre extérieur, le poids maximum de la bobine et les soudures autorisées. Si le matériau doit être découpé au laser, poinçonné ou laminé, demandez des échantillons auprès du même itinéraire de production. L'huile de surface, les jeux de bobines et les bavures de bord peuvent affecter considérablement les performances en aval.
Un plan pratique d’inspection à l’arrivée comprend les étapes suivantes :
Vérifiez l'alliage, l'état, les dimensions, le poids net et le numéro de lot par rapport à la liste de colisage.
Faites correspondre le certificat d'inspection au lot livré et confirmez la norme en vigueur.
Mesurez l'épaisseur à des positions convenues sur toute la largeur à l'aide d'un équipement calibré.
Vérifiez la planéité, l'état des bords, le télescopage de la bobine et les dommages causés par le transport avant le traitement.
Conservez un échantillon et des photographies pour la première livraison sous chaque lot de production.
Normes, exposition aux coûts et planification des approvisionnements
Utilisez une norme qui correspond au marché de destination et à la forme du produit. La norme EN 573-3 couvre les désignations de composition chimique, tandis que les normes de la série EN 485 traitent des propriétés mécaniques et des tolérances des produits plats en aluminium et en alliage d'aluminium. La norme ASTM B209 est largement utilisée pour les spécifications des tôles et tôles d'aluminium et d'alliage d'aluminium en Amérique du Nord. JIS H4000 peut être pertinent lorsque les exigences industrielles japonaises s'appliquent.
Ne considérez pas la désignation de l’alliage seule comme une conformité totale. « 1050 » et « 1050A » peuvent être référencés différemment dans les documents commerciaux. Le bon de commande doit identifier la norme exacte, la trempe, la plage d'épaisseur, les exigences de surface et le format du certificat. Pour les utilisations finales réglementées, demandez les déclarations de matériaux pertinentes pour le produit fini. La conformité RoHS, par exemple, s'applique aux équipements électriques et électroniques en vertu de la directive 2011/65/UE ; une déclaration de matériau en aluminium soutient l'évaluation mais ne certifie pas en elle-même l'assemblage terminé.
Les prix 1050 sont généralement déterminés par trois éléments commerciaux :
| Élément de coût | Exposition typique | Méthode de planification |
|---|---|---|
| Aluminium primaire | Mouvement des prix de l’aluminium au LME | Convenir de la référence LME, de la période de cotation et de la devise |
| Frais de conversion | Laminage, recuit, refendage, emballage et rendement | Obtenez une ligne de conversion distincte si possible |
| Prime régionale et fret | Emplacement de l'entrepôt, itinéraire d'importation, droits et transport | Comparez le coût livré, pas seulement le prix départ usine |
Le marché de l'aluminium est cyclique. Les coûts énergétiques, la disponibilité de l’alumine, les réductions des fonderies, la demande de construction, la production automobile et les stocks des entrepôts peuvent influencer les niveaux de primes pour les métaux et les régions. Un accord à prix fixe réduit l’incertitude budgétaire mais peut entraîner une prime de risque. Une formule de tarification indexée sur un prix de règlement publié au LME peut améliorer la transparence lorsque la consommation est régulière.
Le risque d'approvisionnement est réduit en approuvant au moins deux sources qualifiées, tout en gardant les spécifications d'alliage et de trempe identiques. Pour les alternatives standard de pureté commerciale, Série 1000 Le matériau peut fournir une comparaison d'approvisionnement utile, mais la substitution ne doit être approuvée qu'après avoir vérifié la conductivité, la formabilité, les besoins en surface et les exigences de certification.
Pour les versions répétées, établissez une prévision glissante, un stock de sécurité convenu et une règle claire pour la fixation du prix des métaux. Cela donne à l'usine ou au centre de service le temps de réserver la capacité de laminage, de trouver la matière première appropriée et de planifier le recuit sans compromettre les contrôles d'épaisseur ou de surface.