


1050 алюминиевый лист
Oct 15 26
Для крупносерийного производства, консистенция толщины часто является основной проблемой при использовании алюминиевого листа 1050. Изделие номинальной толщиной 1,00 мм, которое сильно различается по ширине, может привести к изменениям в настройке пресса, неравномерной формовке деталей, нестабильной теплопередаче и образованию брака, которого можно избежать.
1050 — это технически чистый деформируемый алюминий серии 1000. Согласно EN 573-3, EN AW-1050A требует минимального содержания алюминия 99,5%. Его ценят за коррозионную стойкость, формуемость, теплопроводность, электропроводность и внешний вид поверхности после отделки. Обычно его не выбирают там, где требуется высокая прочность конструкции.
Выбор материала: что 1050 делает хорошо, а где нет
Сплав имеет низкое содержание легирующих элементов, что облегчает изгиб, глубокую вытяжку, центрифугирование, тиснение, анодирование и сварку, чем многие марки алюминия средней и высокой прочности. Типичная плотность составляет около 2,71 г/см³. Электропроводность обычно составляет около 61% IACS в подходящих условиях, хотя в спецификации проекта должны быть определены требуемое значение и метод испытаний, а не полагаться на данные из каталога.
| Требование | 1050 Алюминиевые характеристики | Практическая спецификация Действие |
|---|---|---|
| Глубокая вытяжка или вращение | Отлично в духе О | Запросите температуру O, информацию о направлении волокон и пробный материал для формования. |
| Общий изгиб и складывание | Хорошо в H14 | Укажите минимальный внутренний радиус изгиба и направление изгиба. |
| Декоративное анодирование | Обычно подходит | Определить класс поверхности, допустимые дефекты и требования к защитной пленке. |
| Теплопередающие панели | Хорошая теплопроводность | Контролируйте толщину, плоскостность и чистоту контактной поверхности. |
| Электрические компоненты | Хорошая проводимость | Укажите значения проводимости, температуры и сертификата испытаний. |
| Несущие детали конструкции | Ограниченная сила | Оцените альтернативы серий 3000, 5000 или 6000. |
Выбор закалки должен соответствовать маршруту формования, а не удобству инвентаря. Закал О обеспечивает высочайшую пластичность тянутых деталей светильников, заготовок посуды и фасонных отражателей. H14 полутвердый и часто подходит для складных панелей, вывесок и других изделий. H18 более твёрдый и может применяться там, где требуется повышенная устойчивость к вмятинам, но имеет меньшую гибкость при формовании.
Для проектов, требующих сертифицированных вариантов закалки, определите требуемое состояние с помощью 1050 O H14 H18 Алюминиевый лист вместо того, чтобы принимать неопределённое «мягкое» или «жесткое» описание.
Контроль толщины, плоскостности и поверхности
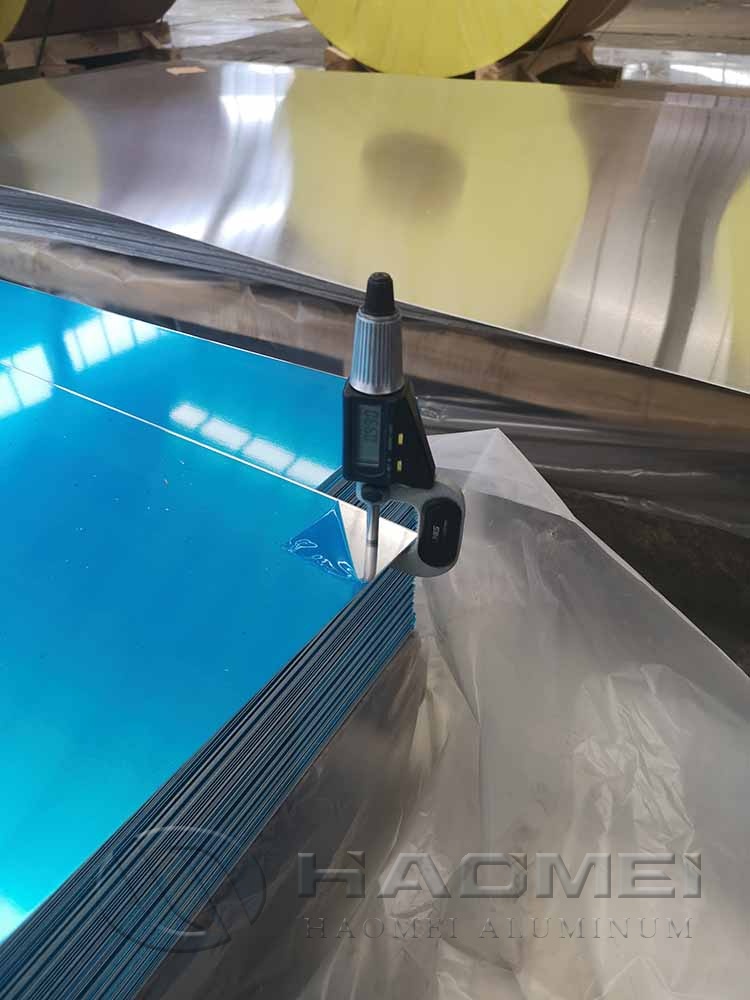
Толщина должна контролироваться с использованием согласованного стандарта, места измерения и правил приемки. Сам по себе сертификат завода может показывать средние результаты, которые не отражают изменения от края до центра на широкой катушке. Для деликатных работ по штамповке или ламинированию включите требования к карте толщины в спецификацию покупки.
| Контрольная точка | Что указать в заказе | Почему это предотвращает проблемы |
|---|---|---|
| Номинальная толщина | Пример: 0,80 мм | Устанавливает цель проектирования |
| Допуск по толщине | EN 485-4 или другой названный стандарт | Позволяет избежать различных допущений о допусках стана |
| Допуск по ширине | Номинальная ширина и допустимое отклонение | Защищает производительность вырубки и выравнивание инструмента. |
| Плоскостность | Стандартный и допустимый уровень волны или пряжки | Уменьшает проблемы с подачей и ламинированием |
| Камбер | Максимально допустимое значение на длину | Помогает прорезать полоски точно |
| Поверхность | Фрезерованная обработка, браширование, штукатурка, анодирование или покрытие | Предотвращает споры по поводу внешнего вида |
| Защитная пленка | Тип пленки, уровень адгезии и период удаления | Уменьшает количество царапин при обработке без риска образования остатков |
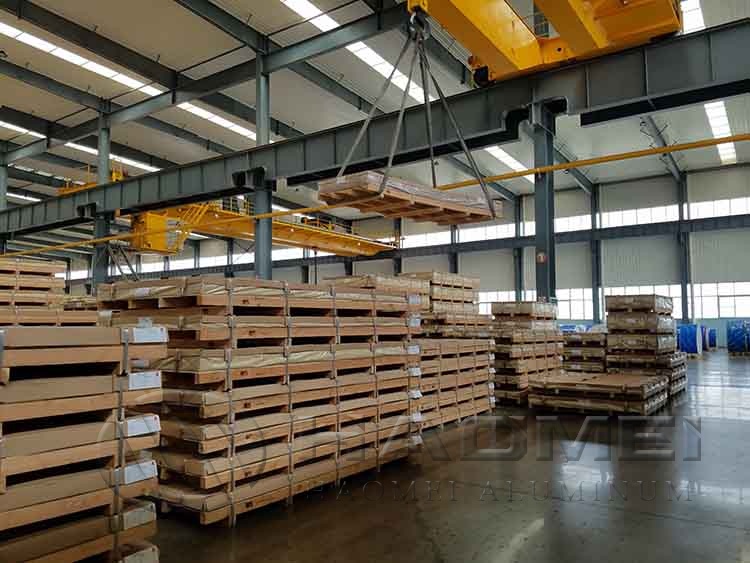
Для материала с прорезями также определите направление заусенцев, состояние кромки, внутренний диаметр, внешний диаметр, максимальный вес рулона и допустимые сварные швы. Если материал будет подвергаться лазерной резке, перфорации или ламинированию, запросите образцы с того же производственного маршрута. Поверхностное масло, комплект катушек и заусенцы на кромках могут существенно повлиять на производительность последующей обработки.
Практический план входного контроля включает в себя следующие этапы:
Проверьте сплав, состояние, размеры, вес нетто и номер партии по упаковочному листу.
Сопоставьте сертификат проверки с доставленной партией и подтвердите соответствие действующему стандарту.
Измерьте толщину в согласованных местах по ширине, используя калиброванное оборудование.
Перед обработкой проверьте плоскостность, состояние кромок, телескопирование катушки и наличие повреждений при транспортировке.
Сохраните образцы и фотографии для первой поставки каждой производственной партии.
Стандарты, риски затрат и планирование поставок
Используйте стандарт, соответствующий рынку назначения и форме продукта. EN 573-3 охватывает обозначения химического состава, а стандарты серии EN 485 касаются механических свойств и допусков для плоских изделий из алюминия и алюминиевых сплавов. ASTM B209 широко используется для спецификации листов и листов из алюминия и алюминиевых сплавов в Северной Америке. JIS H4000 может быть применим там, где применяются промышленные требования Японии.
Не рассматривайте само обозначение сплава как полное соответствие. «1050» и «1050A» могут упоминаться по-разному в коммерческих документах. В заказе на поставку должны быть указаны точный стандарт, состояние, диапазон толщины, требования к поверхности и формат сертификата. Для регулируемого конечного использования запросите декларации материалов, относящиеся к готовому продукту. Например, соответствие RoHS распространяется на электрическое и электронное оборудование в соответствии с Директивой 2011/65/ЕС; декларация на алюминиевый материал подтверждает оценку, но сама по себе не подтверждает завершенную сборку.
Цены на 1050 обычно определяются тремя коммерческими компонентами:
| Компонент затрат | Типичное воздействие | Метод планирования |
|---|---|---|
| Первичный алюминий | Динамика цен на алюминий на LME | Согласуйте номер LME, период котировки и валюту. |
| Плата за конвертацию | Прокатка, отжиг, резка, упаковка и выход продукции. | Получите отдельную линию конверсии, где это возможно. |
| Региональная премия и фрахт | Расположение склада, маршрут импорта, пошлины и транспорт | Сравнивайте стоимость доставки, а не только цены на условиях франко-завод. |
Рынок алюминия цикличен. Затраты на электроэнергию, доступность глинозема, сокращение производства металлургических заводов, спрос на строительство, производство автомобилей и складские запасы могут влиять на уровень премий на металл и региональные премии. Соглашение с фиксированной ценой снижает бюджетную неопределенность, но может нести премию за риск. Формула ценообразования, индексированная к опубликованной расчетной цене LME, может повысить прозрачность при регулярном потреблении.
Риск поставок снижается за счет одобрения как минимум двух квалифицированных источников при сохранении идентичных характеристик сплавов и отпусков. Для стандартных альтернатив коммерческой чистоты: 1000 серия Материал может обеспечить полезное сравнение источников, но замена должна быть одобрена только после проверки проводимости, формуемости, требований к поверхности и требований сертификации.
Для повторных выпусков установите скользящий прогноз, согласованный страховой запас и четкое правило фиксации цен на металлы. Это дает заводу или сервисному центру время зарезервировать прокатные мощности, найти подходящее сырье и запланировать отжиг без ущерба для контроля толщины или поверхности.