


Feuille d'aluminium 1050 H14
Nov 06 26
Pour les pièces fabriquées qui nécessitent une meilleure résistance aux bosses que l’aluminium recuit tout en conservant une formabilité élevée, la tôle d’aluminium 1050 H14 constitue souvent une spécification pratique. La principale préoccupation est la cohérence de l'état de trempe : le matériau étiqueté H14 doit offrir l'état semi-dur spécifié sur toute la largeur et l'épaisseur de production.
L'alliage 1050 est une qualité d'aluminium commercialement pure. Selon EN 573-3, EN AW-1050A a une teneur minimale en aluminium de 99,5 %. Sa faible teneur en alliage favorise la résistance à la corrosion, la conductivité thermique et la conductivité électrique, mais elle ne fournit pas la résistance structurelle associée aux alliages traitables thermiquement tels que les nuances de la série 6xxx.
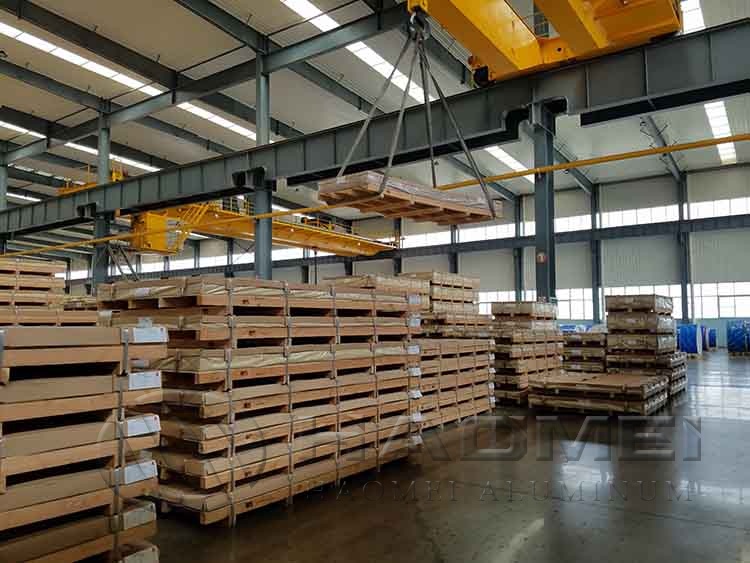
Confirmez l'alliage, la trempe H14 et la norme applicable
Le terme H14 a une signification définie. Selon les désignations d'état EN 515, H1x indique un matériau écroui et le chiffre final 4 identifie l'état semi-dur. En termes pratiques, le laminage augmente la résistance et la dureté par rapport à l'état O, tout en réduisant la quantité de formage que le matériau peut tolérer avant la fissuration.
Ne vous fiez pas uniquement à une étiquette H14. Les limites des propriétés mécaniques varient selon la norme applicable, l'épaisseur du produit et la forme du produit. Indiquez la norme en vigueur sur le bon de commande et demandez des documents d’inspection qui rapportent les résultats réels des tests.
| Article à préciser | Exigence pratique | Pourquoi c'est important |
|---|---|---|
| Désignation de l'alliage | State 1050 ou EN AW-1050A, plus la norme en vigueur | Les désignations régionales et les limites chimiques peuvent différer |
| Caractère | H14, sans substitution d'état non précisée | Contrôle la résistance, la réponse à la flexion et la résistance aux bosses |
| Norme de produit | EN 485-2, ASTM B209 ou la norme requise par le projet | Définit les propriétés mécaniques et les tolérances dimensionnelles |
| Dimensions | Épaisseur, largeur, longueur, tolérance autorisée et exigence de planéité | Empêche les pertes de traitement et les problèmes d’aménagement |
| Surface | Finition du moulin, film protecteur, limite de huilage, marques autorisées et emballage | Réduit les rejets lors de l'anodisation, de l'emboutissage ou du revêtement |
| Attestation | Certificat d'essai du broyeur avec identification de la chaleur ou de la bobine | Permet la traçabilité et l'inspection à la réception |
Pour les spécifications européennes, la norme EN 485-2 couvre les propriétés mécaniques des tôles, bandes et plaques en aluminium et alliages d'aluminium corroyés. La norme ASTM B209 est couramment utilisée pour les tôles et plaques d'aluminium et d'alliage d'aluminium dans les projets nord-américains. Ces normes doivent être examinées par rapport à l'épaisseur exacte commandée, car les valeurs ne sont pas universelles pour toutes les jauges.
Lorsque l'on compare les alternatives au sein du Série 1000 , veillez à ce que l'exigence relative à la teneur en aluminium ne soit pas traitée comme un détail mineur. Les qualités de pureté plus élevée peuvent convenir aux travaux axés sur la conductivité, tandis que le 1050 reste largement spécifié pour la fabrication générale, les réflecteurs, les revêtements d'équipements chimiques et les composants architecturaux.
Adaptez le matériau mi-dur au processus de fabrication
H14 est une position médiane utile entre la trempe O douce et le matériau H18 plus dur. Il est généralement sélectionné lorsque les pièces nécessitent une flexion modérée, une résistance à la manipulation améliorée et un aspect stable après fabrication. Cependant, il n’est pas automatiquement adapté à l’emboutissage profond ou au formage à rayon serré.
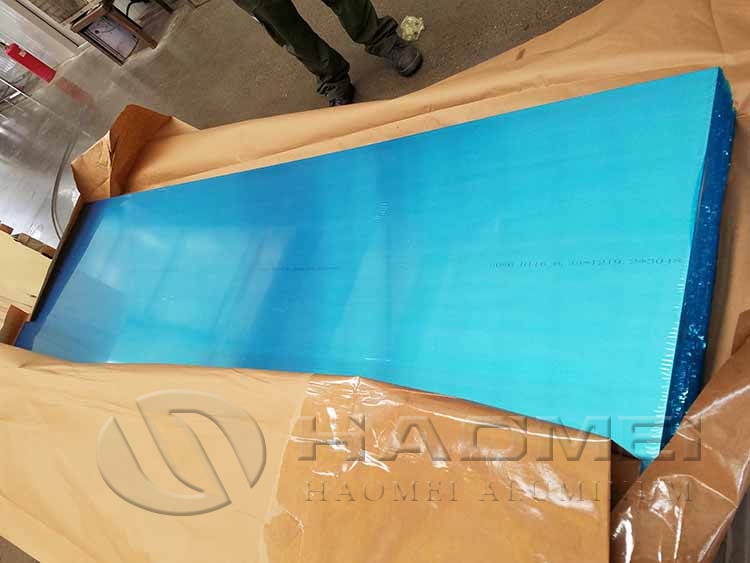
Utilisez le contrôle de processus suivant avant de lancer le matériel de production.
| Question de traitement | Action recommandée pour le matériau H14 |
|---|---|
| Un virage serré est-il nécessaire ? | Définissez la direction du pliage, le rayon intérieur et l'angle de pliage. Validez avec un échantillon représentatif de la production. |
| L'emboutissage profond est-il prévu ? | Évaluez la température O ou consultez le fabricant, car l'écrouissage réduit l'aptitude à l'emboutissage. |
| L'anodisation est-elle nécessaire ? | Définissez un accord de qualité de surface et testez un échantillon, car des marques de roulement et des dommages de manipulation peuvent devenir visibles. |
| Les performances électriques sont-elles essentielles ? | Spécifier les exigences de conductivité séparément ; Les noms d’alliage et de trempe ne suffisent pas à établir des valeurs d’acceptation. |
| Le matériau sera-t-il découpé au laser ou estampé ? | Confirmez les limites de bavures, les attentes en matière de qualité des bords et la compatibilité des films de protection. |
| Est-ce que des panels larges sont impliqués ? | Indiquer les limites de planéité et les supports d'emballage pour limiter les déformations de manipulation. |
Un contrôle utile consiste à conserver un échantillon approuvé dès la première livraison. Comparez les livraisons ultérieures en termes de surface, d'épaisseur, de réponse au pliage et de retrait du film protecteur. Cela fournit une référence reproductible sans remplacer le jugement visuel par des tests mécaniques certifiés.
Pour les applications qui nécessitent une option commercialement pure comparable mais qui utilisent une spécification chimique différente, Feuille d'alliage d'aluminium 1100 doivent être évalués par rapport à la norme indiquée, à la méthode de formage et aux exigences de finition plutôt que sélectionnés uniquement sur la similarité nominale.
Contrôler les coûts, les inspections et les risques de livraison
Le prix de l'aluminium est normalement établi à partir d'une référence publiée pour l'aluminium primaire, d'une prime régionale, de frais de conversion, d'ajouts d'alliage ou de transformation, d'emballage et de fret. Pour cette raison, un prix indiqué doit identifier la base du prix du métal, la devise, la période de validité, la règle Incoterms, la base de quantité et les hypothèses dimensionnelles. Un prix unitaire bas peut devenir non comparable lorsque les exigences de tolérance, de protection de surface ou de certificat sont omises.
À la réception, vérifiez les éléments suivants avant que le matériel n'entre en production :
- Faites correspondre l’identification de la bobine, du paquet ou de la palette avec le certificat d’essai de l’usine.
- Mesurez l'épaisseur à plusieurs positions à l'aide d'un équipement calibré, en suivant la méthode standard et de tolérance convenue.
- Vérifiez la largeur, la longueur, l’état des bords et la planéité par rapport aux exigences du bon de commande.
- Inspectez les deux surfaces sous un éclairage constant pour détecter les bosses, les rayures, les taches, les marques de rouleau et les défauts du film.
- Confirmez que les données de trempe et de test mécanique sont rapportées pour la plage d'épaisseur fournie.
- Enregistrez l’état de l’emballage, l’exposition à l’humidité et les dommages causés par le transport avant la fin du déchargement.
Pour les travaux sensibles à la corrosion ou à l’aspect critique, définissez également les conditions de stockage. Gardez le matériau sec, séparé du bois humide et protégé de la condensation. L'aluminium forme naturellement une couche d'oxyde protectrice, mais l'humidité emprisonnée et les matériaux de contact incompatibles peuvent toujours créer des problèmes de taches ou de corrosion.
Une demande de devis complète doit donc indiquer : l'alliage et l'état, la norme en vigueur, les dimensions et tolérances, l'état de surface, les exigences en matière de film protecteur, la certification, la méthode d'emballage, les délais de livraison et les critères d'inspection. Ce niveau de détail rend le matériau 1050 H14 plus facile à comparer, à traiter et à accepter de manière cohérente.
https://www.alsheetplate.com/fr/a/1050-h14-aluminium-sheet.html